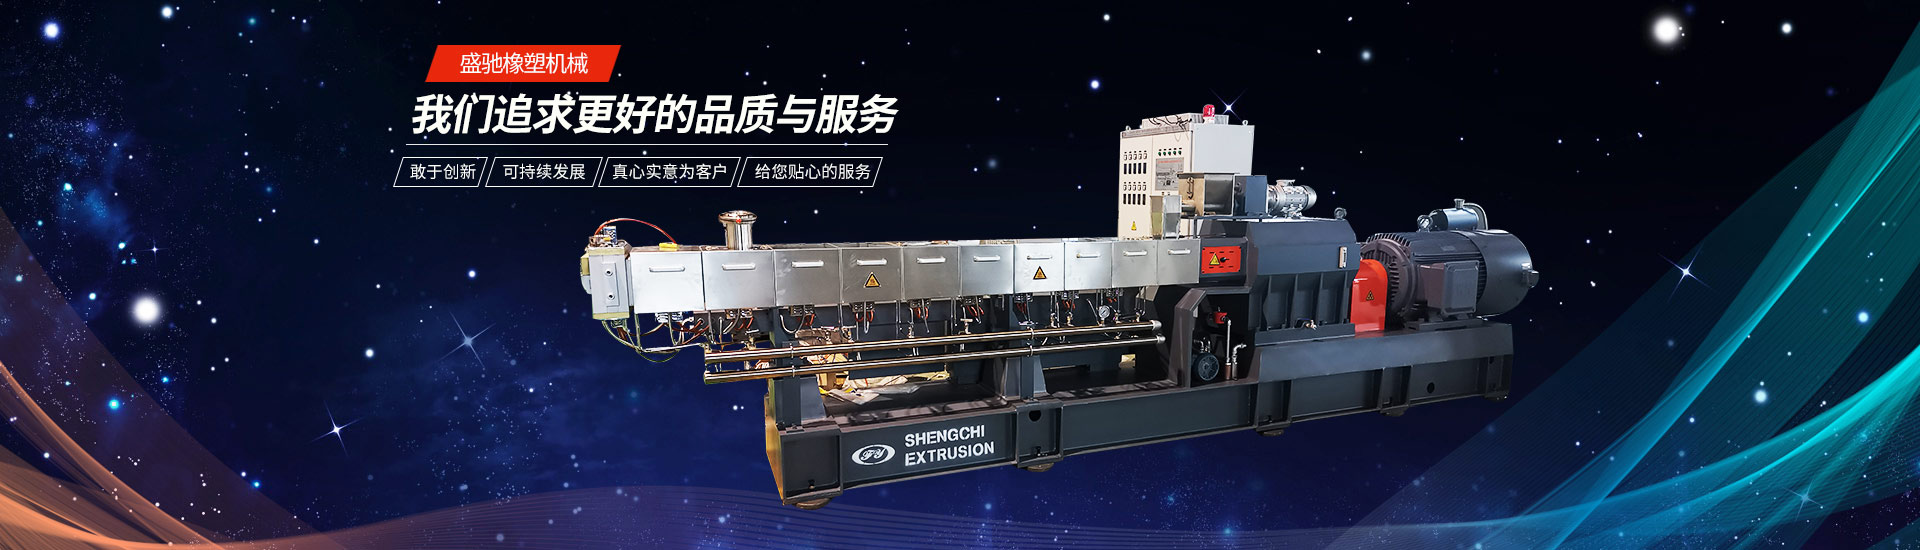
同向平行双螺杆挤出机在塑料改性、色母粒、工程塑料和新能源材料生产中承担混炼与挤出任务,其螺杆、机筒、减速箱、温控和真空系统若缺少定期维护,容易出现产量下降、熔体温度波动、漏料和异响。制定清晰的
同向平行双螺杆挤出机定期维护保养方法,并按周期执行检查、润滑、校准和拆解检测,有助于维持挤出稳定性。

1、日常检查
每班开机前检查减速箱油位、冷却水路、真空泵油位和加热系统状态,确认无漏油、漏水、漏料。运行中观察主机电流、熔体温度、机头压力和振动噪声,发现异常及时停机排查。
2、停机清洗
正常停机前先停止喂料,关闭真空阀和真空泵,用PP、PE或专用清洗料排空机筒残料。机头、模头和真空排气室应趁热用铜铲、铜刷清理,严禁使用钢制工具刮削或火烧,防止损伤流道表面。
3、减速箱润滑
新机运行约200至500小时后更换减速箱润滑油,之后按设备说明书每3000至5000小时更换一次。高负荷、高温或粉尘环境可缩短周期。换油时应清洗油箱和过滤器,检查齿轮、轴承和油封状态。
4、螺杆与机筒检查
每运行500至2000小时抽出螺杆,检查螺纹磨损、划伤、裂纹和元件松动情况;用内窥镜或拆解方式检查机筒内壁。若相同工艺下产量下降、压力升高或熔体温度异常,应测量螺杆与机筒配合间隙,必要时修复或更换。
5、温控系统校准
定期校准热电偶、温控表和压力传感器,检查加热圈是否老化、断裂或接触不良。冷却水路应清理水垢,保证流量稳定,防止局部过热造成物料分解。
6、电气与控制系统维护
定期清理电控柜滤网和灰尘,检查接线端子、接触器、继电器和变频器散热状态。测试急停、过载保护和联锁装置是否有效,电机绝缘电阻应定期测量。
7、真空与辅助系统维护
清理真空罐、排气室和过滤器,检查真空泵油位、密封性和管路通畅度。冷却水箱应定期换水,防止水垢堵塞;喂料系统、换网器和切粒系统也应按周期检查。
8、长期停机保养
长期停机时应清理螺杆、机筒、模头和真空系统,工作表面涂防锈润滑脂。螺杆宜垂直吊挂或放入专用木箱,防止变形、碰伤和受潮。重新启用前需重新预热、盘车和低速试机。