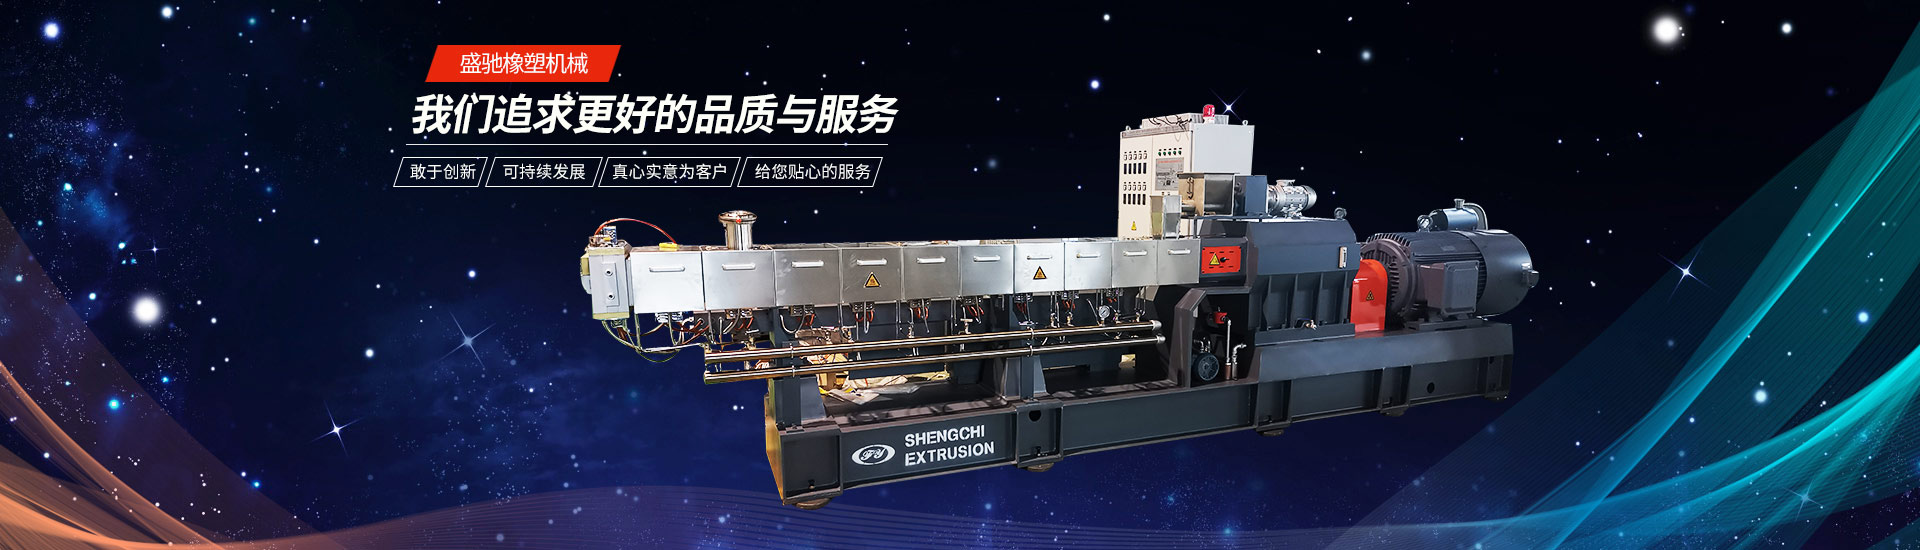
高分子造粒工艺分为多种技术路线,水环模面热切机组作为双螺杆挤出配套的造粒装备,区别于水冷拉条造粒的先冷却后切粒的工艺路径,采用熔体模面直接切割随即进入水环冷却的工艺逻辑,在改性塑料、各类母粒、电缆料、特种高分子物料加工场景中得到较多应用,整套设备依托挤出主机、模面热切单元、水环冷却输送、脱水等模块协同完成造粒作业,适配多类热塑性物料的生产加工。
整套工艺运行过程中,经过双螺杆挤出机完成熔融混炼的熔体,直接从模头的模孔向外挤出,在模头表面由高速旋转的切刀直接对高温熔体实施切割,被切割下来的高温粒子,依靠离心力进入水环腔体内部,腔体内部由循环冷却水形成旋转流动的水环,高温粒子和流动冷却水充分接触,快速完成冷却定型,同时水流带动粒子向外输送,后续经过脱水处理,得到成品颗粒。该工艺省去挤出料条牵引、长水槽冷却的流程,生产线整体布局更加紧凑,不需要人工进行料条引料操作,减少料条断裂带来的生产中断,在连续化批量生产场景具备对应的工艺价值。

从物料适配层面来看,这套机组可以覆盖共混改性高分子合金体系,填充各类无机粉体的改性材料,玻纤碳纤增强类材料,阻燃母粒、可降解母粒、黑色母粒等各类功能母粒与色母产品,不同规格电缆绝缘料、护套料,同时也可以处理热熔胶、弹性体等特种物料,部分反应挤出工艺产出的高分子物料也可使用该机组完成造粒。不同物料本身熔体强度、热稳定性、填充组分存在差异,实际生产过程中,需要匹配切刀转速、水环水流状态、挤出主机工况,以此控制颗粒成型效果,规避粒子粘连、颗粒异形等现象。部分高填充配方、粉末涂料类物料,在该工艺条件下可以实现较高的产出水平,而针对排气脱挥需求较高的物料,需要挤出主机真空系统充分发挥作用,除去熔体内部的水分与小分子挥发物,保障粒子内部无气孔缺陷。
水环模面热切机组厂家生产的整套机组的挤出主机部分,继承平行双螺杆挤出设备的结构特点,积木式螺杆结构可以根据物料配方调整剪切、输送元件排布,机筒分段设置喂料、排气、抽真空工位,针对加工过程中产生的挥发组分,通过真空系统完成脱除。传动单元保障螺杆稳定扭矩输出,润滑冷却系统维持传动箱体工作温度,机筒配置温控与冷却回路,实现各段温度的精准管控。电气控制系统整合温控、变频调速、安全联锁功能,对主机、切粒单元、水循环系统进行统一管控,压力、电流等异常工况下可以触发保护停机,降低设备受损风险。
热切辅机模块是这套机组区别于拉条造粒设备的核心部分,模头与切刀组件需要维持稳定工作温度,避免熔体在模孔位置提前冷却堵塞。水环循环系统承担粒子冷却与物料输送双重作用,冷却水循环回路需要做好水质管控,定期清理水路内部积攒的粉体析出物,防止管路喷嘴堵塞,影响水环成型效果。切刀属于易损耗部件,长期切割高温熔体与填充类物料,刀刃会逐步产生磨损,刀刃状态直接影响颗粒外观,需要结合加工物料的填充属性,定期检查切刀使用状态,按需进行维护更换。
在实际车间生产场景中,操作人员需要建立完整的设备使用与维护流程。设备开机之前,完成整机点检工作,确认传动润滑系统、真空系统、水环水循环系统、切粒单元全部处于正常工况,校验温控系统、联锁保护机构,确认无误之后再逐步升温投料。投产过程中,需要关注熔体压力、主机负载、真空度,观察水环水流形态,查看成品颗粒状态,根据颗粒形貌变化,对切刀转速、挤出工况进行适配调整。加工含有无机填料、玻纤的物料时,切刀、模头模孔会产生磨损,需要定期拆解检查部件损耗情况。
停机维护环节,需要使用清洗料对机筒、模头流道进行冲洗,清除流道内部滞留物料,防止物料高温碳化堆积,造成后续生产的颗粒黑点缺陷。排空水环腔体与循环管路内部介质,清理腔体内部沉积的粉体杂质,避免杂质堆积腐蚀腔体。电气控制柜定期清理内部粉尘,保障各类控制元件运行稳定。针对切刀、密封件等易损件,需要做好备件储备,便于部件损耗之后快速更换。设备投用之后,需要完成操作人员的实操培训,让作业人员熟悉整套工艺流程,掌握设备异常现象的基础识别方式。
不同造粒工艺有着各自适配边界,水环模面热切机组更适合连续稳定的批量生产工况,针对熔体强度偏低、极易发生粘连的物料,需要调试匹配切刀速度、冷却水温度与流量,以此改善成品质量。生产企业在选型和工艺调试阶段,需要结合自身加工物料的种类、配方特性综合考量,同时落实设备日常点检与定期保养,减少非计划停机,保障整套造粒生产线稳定运行。